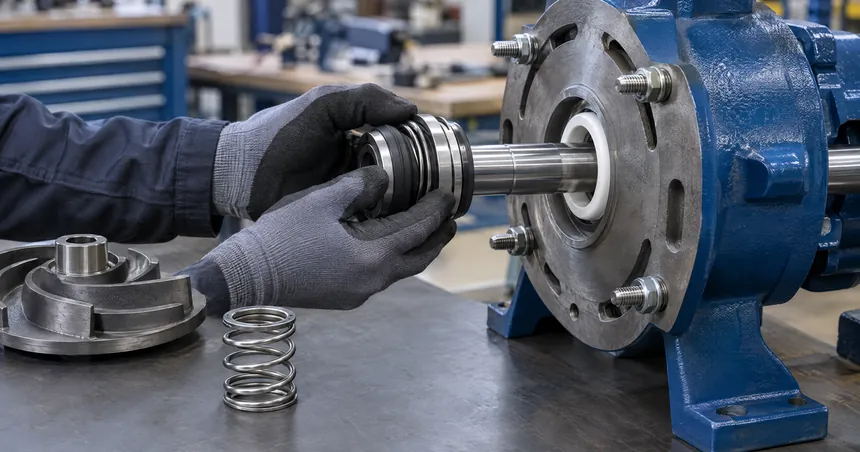
Es común que un técnico monte un sello mecánico asumiendo que, mientras entre en el eje y el gland cierre contra la caja de empaque, la posición es correcta. No lo es. La posición de un sello mecánico no se define «a ojo»: se define con una medida axial exacta, con un eje dentro de ciertas tolerancias de juego y descentrado, y con los componentes orientados en el orden que marca el fabricante. Montar un sello fuera de esa posición es una causa frecuente de que una pieza nueva, instalada con cuidado, falle mucho antes de lo esperado.
Ya explicamos el proceso completo de instalación en nuestra guía de cómo instalar un sello mecánico paso a paso. Esta guía se enfoca específicamente en un punto que esa guía solo toca de pasada: qué significa exactamente la «posición correcta» y cómo verificarla antes de dar por buena la instalación.
¿Qué significa «posición correcta» en un sello mecánico?
La posición correcta de un sello mecánico tiene tres componentes, y los tres deben cumplirse al mismo tiempo:
- Posición axial (longitud de trabajo): la distancia exacta a la que debe quedar comprimido el sello sobre el eje, definida por el fabricante en el plano de ensamble de esa pieza específica.
- Perpendicularidad: el conjunto debe quedar escuadrado respecto al eje; un sello inclinado, aunque esté a la distancia correcta, no cierra de forma pareja.
- Orientación de los componentes: el elemento rotativo y el estacionario deben montarse en el orden y el sentido que indica el fabricante, y en algunos diseños también debe respetarse el sentido de giro del eje.
Los tres puntos dependen de datos que vienen en la hoja de datos o el plano de ensamble del sello específico que está instalando, no de la experiencia general con «sellos mecánicos» como categoría. Dos sellos del mismo tamaño nominal, de distinta marca, pueden tener longitudes de trabajo distintas.
La longitud de trabajo (setting length): el dato que más se pasa por alto
La longitud de trabajo —identificada por distintos fabricantes como L1, L3 o simplemente «longitud instalada»— es la distancia axial, medida típicamente desde la cara del alojamiento del sello hasta la parte posterior del portarresorte, a la que debe quedar comprimido el sello una vez montado. Fabricantes como Flowserve y John Crane la marcan en el plano de ensamble que acompaña a cada sello, muchas veces con una marca o línea de referencia física en la propia pieza para facilitar el montaje.
En los sellos de cartucho —muy usados en instalaciones nuevas, precisamente porque simplifican este paso— la longitud de trabajo viene fijada de fábrica con un clip o espaciador de transporte. El procedimiento correcto es: deslizar el cartucho a su posición en el eje, atornillar el gland al alojamiento, fijar los tornillos del collar de arrastre contra el eje, y solo entonces retirar el clip. Quitarlo antes de fijar el collar —o, el error inverso, olvidar retirarlo después de fijar todo— son dos de los fallos de montaje más documentados con este tipo de sello, y ambos dejan el sello fuera de su posición de trabajo real aunque el resto de la instalación se vea correcta.
Un sello comprimido de más trabaja con más fricción y calor en la interfase de las caras de lo que su diseño contempla, y se desgasta mucho antes de lo esperado. Un sello con compresión insuficiente no cierra con la fuerza necesaria para mantener la película de fluido que sella, y esa es una de las causas más comunes de que una bomba gotee justo después de haberle cambiado el sello.
Revise el juego axial y el descentrado del eje antes de montar
La posición del sello no depende solo de cómo se instale la pieza: depende también de la condición del eje donde se monta. Dos verificaciones previas, hechas con reloj comparador, son estándar en las instrucciones de instalación de varios fabricantes de sellos de cartucho:
| Parámetro del eje | Rango citado por fabricantes | Por qué afecta la posición del sello |
|---|---|---|
| Juego axial (end float) | Máximo de entre ≈0.08 mm y 0.13 mm (0.003" a 0.005"), según el fabricante | Un juego mayor desplaza la posición de las caras ya con la bomba girando, aunque el sello se haya fijado correctamente en reposo |
| Descentrado del eje (runout) en la zona del sello | Entre ≈0.05 mm y 0.1 mm TIR/FIM, según el fabricante | Un eje descentrado hace que las caras no giren perpendiculares de forma constante, generando contacto irregular |
| Acabado superficial del eje o camisa | Entre ≈0.3 y 1.1 µm Ra, según marca y modelo | Un eje rayado u oxidado impide que los elastómeros asienten de forma uniforme |
| Tolerancia de diámetro del eje | A no más de ≈0.05 mm de la medida nominal | Fuera de tolerancia, el ajuste de los elastómeros y el centrado del sello cambian |
Estos valores varían de un fabricante a otro y deben confirmarse siempre contra la hoja de instalación del sello específico; se incluyen aquí como referencia del orden de magnitud que manejan varios fabricantes reconocidos, no como un estándar único para todos los sellos. Si el taller no cuenta con calibrador, micrómetro de profundidad o reloj comparador para hacer estas verificaciones, es preferible que la instalación la haga o la revise un técnico con el equipo y el plano correctos antes de arrancar la bomba.
Orientación de los componentes y sentido de giro: cuándo sí importa
En la gran mayoría de los sellos mecánicos convencionales —de resorte simple o multi-resorte balanceado— el sentido de giro del eje no afecta la posición ni el desempeño del sello. Pero hay dos diseños donde sí es determinante: los sellos con resorte cónico y los que incluyen un tornillo de bombeo auxiliar integrado para ayudar a circular el fluido de barrera. En el resorte cónico, el sentido del bobinado debe corresponder al sentido de giro del eje; en el tornillo de bombeo, la rosca del elemento rotativo debe ir en sentido contrario al giro del eje. En ambos casos el sello se fabrica para un sentido de giro específico y la regla exacta la indica el fabricante en su plano; instalarlo al revés no se nota a simple vista, pero compromete la función del componente desde el arranque.
Antes de montar un sello de alguno de estos dos diseños, confirme el sentido de giro de la bomba —visto desde el lado del motor— contra el plano o la hoja de datos del sello. Para el resto de los diseños, basta con respetar el orden de montaje de componentes (gland, cara estacionaria, elemento rotativo, resortes, collar) que indica la hoja de instalación.
En resumen: la posición correcta de un sello mecánico combina tres datos verificables —longitud de trabajo según el plano del fabricante, juego axial y descentrado del eje dentro de tolerancia, y orientación de componentes— y no una sola de las tres sustituye a las otras. Los sellos de cartucho simplifican la primera con un clip de fábrica, pero no eliminan la necesidad de revisar la condición del eje antes de montarlos.